


Hvað er Robot End Effector?
A vélmenni enda áhrifamaðurer tækið sem er fest á enda vélmennaarms sem hefur bein samskipti við vinnustykki, verkfæri eða ferli. Það er venjulega fest við vélmenni úlnliðinn, þar sem það framkvæmir líkamlegt verkefni sem vélmenni er ætlað að gera sjálfvirkan. Gagnleg leið til að skilja sambandið er einföld:vélmennið veitir hreyfingu; endaáhrifamaðurinn framkvæmir verkefnið.
Vélmenniarmurinn staðsetur og færir verkfærin í gegnum geiminn á meðan endaáhrifabúnaðurinn framkvæmir raunverulega aðgerðina. Það fer eftir forritinu, sú aðgerð getur falið í sér:
grípa eða halda í hluta
færa eða flytja hlut
suðu
skammta lím, þéttiefni eða annað efni
skrúfun eða festingu
skoða hluta eða yfirborð
Þetta er ástæðan fyrir því að ekki ætti að skilja endaáhrif eingöngu sem tæki til að taka upp hluti. Grip er ein algeng aðgerð, en vélmennaendingar geta stutt bæði efnis-meðhöndlun og framleiðsluferli.
Á háu stigi er því hægt að skoða endaáhrif í tvo breiða hópa:meðhöndlunarverkfæri, sem vinna með hluta eða vörur, ogvinnsluverkfæri, sem framkvæma aðgerð eins og suðu, skömmtun, festingu eða skoðun.
Algengar-áhrifaskilmálar
| Kjörtímabil | Merking |
| Enda | Hvaða tæki sem er fest á enda vélmennaarms til að framkvæma eða beint |
| Áhrifamaður | Styðja verkefni |
| Gripari | Gerð endaáhrifa sem eru sérstaklega hönnuð til að grípa, halda á eða færa hluti |
| EOAT | Stutt fyrir End-of-Arm Tooling, algengt iðnaðarhugtak fyrir verkfæri og tengdan búnað sem festur er á enda vélmennaarms |
Í þessari grein,endaáhrifamaðurer notað í stórum dráttum til að innihalda bæði gripverkfæri og vinnsluverkfæri.
End Effector vs Gripper
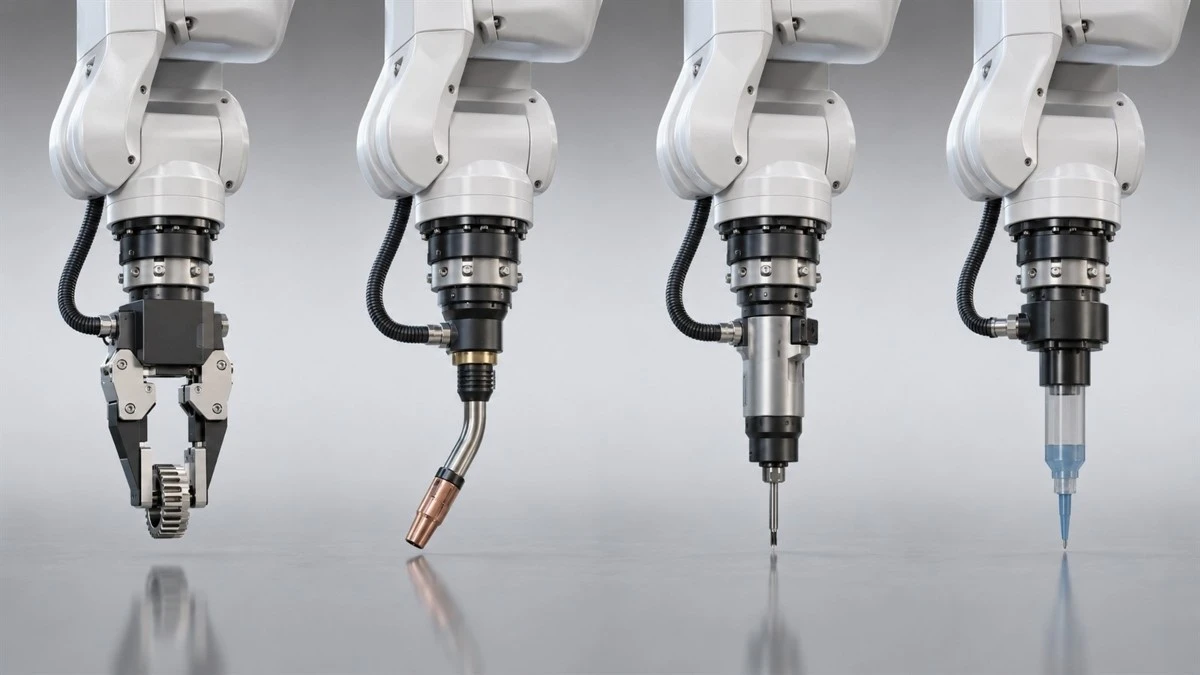
Þegar borið er samanend effector vs gripper, aðalmunurinn er umfang. Gripari er ein tegund endaáhrifa, en hugtakið endaáhrif nær yfir miklu breiðari svið vélfæraverkfæra.
Griparar eru fyrst og fremst hönnuð til að grípa, halda, staðsetja eða færa hluti. Til dæmis getur vélmenni notað grip til að taka íhlut úr færibandi, halda honum við samsetningu eða flytja hann á milli véla.
Aðrir end effectors framkvæma verkefni sem fela alls ekki í sér grip. Suðukyndill getur verið vélmenni endaáhrifamaður. Sömuleiðis getur skömmtunarhaus, skurðarverkfæri, skrúfjárn, skoðunarskynjari eða annað-sértæk tæki.
Sambandið má draga skýrt saman:
Allir griparar eru griparar, en ekki eru allir griparar.Þessi aðgreining er einnig gagnleg þegar birgjar eru metnir. Það fer eftir framleiðanda eða vöruflokki, svipaðum búnaði má lýsa sem agripari, endaáhrifamaður, EOAT, eðavélfæraverkfæri. Hugtökin eru ekki alltaf notuð stöðugt á vörusíðum, þannig að kaupendur ættu að einbeita sér að virkni og uppsetningu búnaðarins frekar en merkimiðann einn.EOATer annað hugtak sem lesendur munu oft hitta þegar þeir rannsaka vélfæraverkfæri.
EOAT hugtök útskýrð
EOAT þýðir End-of-Arm Tooling.Í iðnaðarvélfærafræði er hugtakið oft notað á svipaðan hátt og vélmenni endaáhrif, sérstaklega þegar átt er við búnaðinn sem er settur upp við vélmenni úlnliðinn til að framkvæma framleiðsluverkefni.
Hugtökin skarast mjög í reynd og því ætti ekki að meðhöndla þau sem algjörlega aðskilin hugtök. Hins vegar,EOATgetur stundum lýst breiðari verkfærasamstæðu frekar en einu einstöku tæki.
Til dæmis getur heill vélmenni EOAT samsetning innihaldið:
grip eða vinnsluverkfæri
festingarfestingar
skynjara
verkfæraskipti
samræmistæki
loft-, rafmagns- eða aðrar veitutengingar

Í þessu samhengi getur gripurinn sjálfur verið aðal endaáhrifavaldurinn, á meðan heill EOAT pakkinn inniheldur stuðningshlutana sem þarf til að festa, stjórna og stjórna honum. Skilningur á þessum hugtökum gerir það auðveldara að bera saman vélfæraverkfæri milli birgja og forrita án þess að rugla saman sérstöku griptæki og víðtækari flokki-enda-armbúnaðar.
Þrátt fyrir að griparar séu þekktustu end effectors, þá eru þeir aðeins einn flokkur. Þegar hugtökin eru skýr er næsta spurning hvaða gerðir af endaáhrifum eru fáanlegar.
Ertu ekki viss um hvaða EOAT flokkur hentar fyrir vélmennaforritið þitt? Vinsamlegast hafðu samband við sjálfvirkniverkfræðinga okkar til að fá lausn sem er sérsniðin fyrir þitt verkflæði.
Tegundir vélmenna endaáhrifa
Aðalatriðiðgerðir af vélmenni endaáhrifummá skipta í tvo stóra hópa:grip og meðhöndlun endaáhrifa, sem halda eða færa vinnustykki, ogferli lokaáhrifa, sem framkvæma framleiðsluaðgerðir beint.

Rétti flokkurinn fer minna eftir því hvað verkfærið heitir og meira af því hvernig það hefur samskipti við vinnustykkið eða ferlið. Gagnlegur samanburður veltir því fyrir sér hvernig hver endaáhrifamaður virkar, hvers konar hlutar hann hentar, hvar hann virkar vel og hvaða takmarkanir þarf að gera grein fyrir.
Vélrænir gripar

A vélrænan vélmenni grippernotar fingur eða kjálka til að hafa líkamlega snertingu og festa vinnustykki. Tvær-kjálkahönnun eru algeng fyrir almenna meðhöndlun, en þrjár-kjálkastillingar geta verið gagnlegar til að miðja sívalningslaga eða kringlótta hluta. Einnig er hægt að aðlaga fingurna til að passa við ákveðna rúmfræði íhluta. Vélræn grip er sérstaklega áhrifarík fyrir stífa hluta með fyrirsjáanlegar stærðir og skilgreind gripyfirborð.
Vélrænir gripar eru almennt notaðir fyrir:
vélhirða
meðhöndlun bílaíhluta
hlutaflutningur
samkoma
hleðsla og afferming búnaðar
Þar sem vélrænir fingur þurfa skilgreint gripyfirborð geta tómarúmskerfi oft séð um breitt yfirborð án þess að umvefja hlutann.
Vacuum Grippers
A tómarúm gripariheldur vinnustykki með því að búa til þrýstingsmun á sogskál eða lofttæmihluta og yfirborð hlutans. Í stað þess að loka fingrum utan um hlutinn skapar kerfið sog á einum eða fleiri snertistöðum. Þessi nálgun virkar best á flötum eða tiltölulega sléttum flötum sem geta myndað nothæfa innsigli. Algeng dæmi eru plötuefni, öskjur, gler, spjöld, pakkaðar vörur og valdar rafeindaíhlutir eins og skjáir eða spjöld þegar yfirborð og verkfærahönnun er viðeigandi.
Vacuum grippers eru oft notaðir fyrir:
meðhöndlun á öskju og umbúðum
málmflutningur-
meðhöndlun á gleri og plötum
vörubretti
flöt vöruval-og-staður
Fyrir ferromagnetic workpieces, segulmagnaðir grip geta fjarlægt þörfina fyrir annað hvort kjálka eða loftþétt sogflöt.

Segulgriparar

A segulmagnaðir vélmenni griparinotar segulkraft til að halda á samhæfu vinnustykki. Það fer eftir hönnuninni, gripkrafturinn getur komið frá rafsegul, kveiktum varanlegum segli eða öðrum segulmagnuðum gripbúnaði. Mikilvæga hæfileikinn er efnissamhæfi. Segulgrip hentar ekki öllum málmhlutum; það á fyrst og fremst við um ferromagnetic efni, svo sem mörg stál vinnustykki.
Segulgriparar eru almennt notaðir fyrir:
meðhöndlun stálplötu
stimplunaraðgerðir
málm auð flytja
vélhleðsla
framleiðslu og pressu-línu sjálfvirkni
Magnetic grippers henta stífum ferromagnetic hlutum; brothættar eða aflögunarhæfar vörur þurfa oft að vera í samræmi við kröfur.
Mjúkir gripar
A mjúkur vélmenni griparinotar samhæfða fingur, sveigjanleg efni eða aflöganleg gripbygging til að laga sig í kringum vinnustykki frekar en að snerta það aðeins á stífum, fyrirfram skilgreindum stöðum. Þetta gerir mjúkt grip sérstaklega gagnlegt fyrir viðkvæmar, óreglulegar eða auðveldlega afmyndaðar vörur. Dæmigert dæmi eru ávextir, bakarívörur, viðkvæmar matvörur, óreglulegar neysluvörur og ákveðnir viðkvæmir hlutir.
Mjúkir gripar eru oft notaðir fyrir:
meðhöndlun matvæla og afurða
bakarí sjálfvirkni
brothætt vöruflokkun
óreglulegur-hlutur-og-staður
notkun þar sem yfirborðsskemmdir verða að lágmarka.

Vinnuverkfæri
Aðgerðarlokar eru verkfæri sem eru fest á vélmenni til að framkvæma aðgerð frekar en að grípa og flytja vinnustykki. Í þessum forritum veitir vélmennið stýrða hreyfislóðina á meðan verkfærin framkvæma framleiðsluferlið.

Suðuverkfæri
Suðukyndill getur virkað sem vélmenni endaáhrif þegar hann er festur á vélmenni úlnliðinn og færður eftir forrituðum suðuleið. Vélfærasuðu er mikið notað þar sem endurtekin kyndilstaða, ferðahraði og stefnumörkun eru mikilvæg, sérstaklega í bílaframleiðslu og almennri málmsmíði.
Skrúfunarverkfæri
Sjálfvirk skrúfaeining er annað algengt vélfærafræðiverkfæri. Vélmennið staðsetur skrúfjárn við festingarpunktinn, en endaáhrifabúnaðurinn framkvæmir skrúfuna og herðaaðgerðina. Þessi kerfi henta vel fyrir endurtekna samsetningu þar sem festingarstöðu og tog þarf að stjórna. Umsóknir geta falið í sér rafeindatækni, framleiðslu á tækjum, undirsamsetningar bíla og almenna vörusamsetningu.
Afgreiðsluverkfæri
Skömmtunarendari ber stjórnað magn af efni á borð við lím, þéttiefni, fitu, smurefni eða annan vinnsluvökva. Vélmennið stjórnar skömmtunarleiðinni á meðan verkfærin stjórna efnisflutningi. Þetta gerir vélfæraskammtanir gagnlegar fyrir forrit sem krefjast endurtekna perlustaðsetningar, stöðugs rúmmáls eða stjórnaðrar þekju yfir flóknar brautir.
Hvað varðar suðu, skrúfun og skömmtun er lykilatriðið það sama:vinnsluverkfæri eru valin í samræmi við kröfur aðgerðarinnar, ekki í kringum gripkraft.Þyngd verkfæra, leiðing á snúrum og slöngum, ferlistýring, nákvæmni, tól og viðhaldsaðgangur getur allt orðið aðal hönnunarþættir.
Mismunandi end effectors leysa mismunandi verkefni. En enda-verkunargerð ein og sér er ekki nóg til að velja; endanlegt val fer eftir sérstökum vinnustykki og framleiðslukröfum.
Hvernig á að velja réttan endeffektor
Þegar hugað er aðhvernig á að velja vélmenni endaáhrif, röng upphafsspurning er oft: Hvaða gripper er bestur?
Það er enginn alhliða besti gripper eða EOAT. Betri aðferðin er að byrja á forritinu og þrengja valkostina í fastri röð:
skilja vinnustykkið
staðfestu að vélmenni geti borið allt verkfærakerfið
skilgreina nauðsynlegan framleiðsluafköst
athugaðu rekstrarumhverfið.

Þessi röð skiptir máli. Gripari gæti litið vel út miðað við vörulistaforskriftir hans en samt bilað vegna þess að yfirborð hlutans lekur lofttæmi, þyngdarpunktur verkfæra fer yfir úlnliðsmörk vélmennisins eða ekki er hægt að ná nauðsynlegum hringrásartíma þegar grip- og losunartafir eru teknar með.
A hagnýtEOAT úrvalferlið byrjar því með hlutanum og vinnur út á við til vélmennisins og framleiðslukerfisins.
Greindu vinnustykkið þitt
Vinnustykkið er venjulega fyrsta sían í vali á endaáhrifum. Þyngd þess, mál, lögun, efni, yfirborðsástand og breytileiki ákvarða hvaða gripreglur eru raunhæfar áður en vélmennaforskriftir eru jafnvel teknar til greina.
Þyngd
Hlutaþyngd ákvarðar lágmarkshaldkraftinn sem endaáhrifin verða að mynda, en kyrrstöðuþyngdin sem prentuð er á teikningu er aðeins upphafspunkturinn.
Verkfærið verður að halda hlutnum á meðan vélmennið flýtir fyrir, hægir á sér, breytir um stefnu og snýr hugsanlega álaginu. Þessir kraftmiklir kraftar geta verið meiri en krafturinn sem þarf einfaldlega til að halda sama hlutanum kyrrstæðum.
Útreikningurinn verður einnig að endurspegla hvernig ferlið virkar í raun. Ef vélmenni velur fjórar vörur í einu er viðkomandi álag á vinnustykki samanlagt álag allra fjögurra vara, ekki þyngd einnar einingar.
Hentug hönnun tekur því mið af:
kyrrstæð hlutaþyngd;
hröðun og hraðaminnkun;
stefnumörkun meðan á hreyfingu stendur;
nauðsynlegur öryggisstuðull;
fjölda meðhöndlaðra hluta í hverju vali.
Eftir því sem massi vinnustykkisins og kraftmikil hleðsla eykst gæti notkunin krafist meiri vélræns gripkrafts, meira tómarúmsbollasvæðis, sterkari segulmagnshaldsgetu eða allt aðra meðhöndlunarstefnu.
Stærð
Mál vinnustykkis hefur miklu meira áhrif en hvort gripurinn nái líkamlega í kringum hlutann.
Stærri hluti gæti þurft breiðari gripsvið, lengri fingur, fleiri sogskálar eða stærri verkfæragrind. Hver þessara breytinga eykur stærð og oft massa EOAT.
Þetta getur skapað auka skorður. Breið tómarúmsgrind getur truflað innréttingar í nágrenninu. Langir fingur geta aukið beygjuálag. Stór gripari getur dregið úr nothæfu seilingarfæri vélmennisins vegna þess að verkfærin rekast á vélhurðir, hlífar eða nærliggjandi búnað áður en úlnliður vélmennisins nær hinni forrituðu stöðu.
Stærðin hefur því áhrif á:
gripandi span;
lengd fingurs;
sog-skálabil;
verkfæraspor;
vélmenni ná;
truflanir og árekstrarhætta.
Gripari sem getur tæknilega haldið hlutnum er ekki endilega hentugur ef rúmfræði hans kemur í veg fyrir að vélmenni komist í nauðsynlegan val eða stað.
Lögun
Lögun ræður oft hvaða gripregla er hagnýt.
Breitt, tiltölulega flatt yfirborð getur veitt nægilegt snertiflötur fyrir lofttæmandi grip. Stífur íhlutur með skilgreindum brúnum eða endurteknum ytri eiginleikum gæti hentað vélrænum fingrum. Auðveldara getur verið að miðja sívalninga hluta með kjálkum sem eru hannaðir í kringum þvermál þeirra. Óreglulegar og viðkvæmar vörur geta notið góðs af samhæfðri eða mjúkri nálgun.
Sambandið er ekki algjört, en lögun getur fljótt þrengt leitina:
flatt eða breitt yfirborð: grip í lofttæmi getur verið hagkvæmt;
skilgreindar brúnir eða gripeiginleikar: vélræn grip getur veitt betri stjórn;
sívalur stífir hlutar: vélrænir kjálkar geta oft veitt endurtekna miðju;
óreglulegar eða afmyndanlegar vörur: mjúkt eða aðlögunarhæft grip getur dregið úr staðbundnum þrýstingi;
flatir ferromagnetic hlutar: segulmagnaðir grip getur verið valkostur.
Ósamhverf vinnustykki verðskulda frekari athygli vegna þess að massamiðja þeirra gæti ekki verið í takt við grippunktinn. Gripari getur haldið hlutnum tryggilega og samt skapað óstöðugt eða óhagstætt álag á vélmenni úlnliðsins.
Efni og yfirborðsástand
Efni hefur áhrif á hvernig end effector getur myndað og viðhaldið haldkrafti.
Stál getur leyft segulmagnaðir grip, en aðeins þegar efnið er nægilega járnsegulmagnið og snertiskilyrði styðja við nauðsynlegan haldkraft. Ekki er hægt að meðhöndla plast á sama hátt, en yfirborð þess getur virkað vel með vélrænni eða lofttæmi, allt eftir stífni og frágangi.
Gler gefur oft gott þéttiyfirborð fyrir sog, en gripaðferðin verður að forðast rispur, einbeitt álag eða brot. Pappi getur virst hentugur fyrir lofttæmi vegna þess að hann hefur breitt flatt yfirborð, en samt sem áður getur gljúpt borð lekið nóg loft til að gera innsiglisgæði og lofttæmisflæði mikilvægara en hlutaþyngd.
Matur kynnir annað sett af sjónarmiðum. Núningur, aflögunarhæfni, yfirborðsnæmi, hreinlætis- og hreinsunarkröfur geta haft áhrif á hvort stífir fingur, lofttæmihlutir eða mjúk gripvirki séu viðeigandi.
Dæmigert efni-tengd áhrif eru:
stál:segulsamhæfi, yfirborðsástand og merkingarhætta;
plast:núning, stífni, aflögun og yfirborðsvörn fyrir snyrtivörur;
gler:þéttingarmöguleika, viðkvæmni og yfirborðsskemmdir;
pappa:porosity, leki og burðarvirki stífleiki;
matur:hreinlæti, aflögun, marbletti og mengun;
porous efni:tómarúmsleka og þéttingarerfiðleikar.
Gagnlegt dæmi er stór pappaöskju. Það getur verið tiltölulega létt, svo þyngdin ein bendir til þess að það sé auðvelt val. En ef borðið er gljúpt eða yfirborðið er ójafnt, getur tómarúmleki orðið ríkjandi hönnunarvandamál.

Íhugaðu Robot Payload
Ekki er hægt að meðhöndla vélmenni og val á endaáhrifum sem aðskildar ákvarðanir.
Vélmennið ber ekki aðeins vöruna. Það ber alla álagið sem er fest við úlnliðinn, sem getur falið í sér:
gripurinn eða vinnslutólið;
uppsetningarplötur og millistykki;
skynjarar;
verkfæraskipti;
lokar eða aukabúnaður;
snúrur eða slöngur þar sem massi þeirra hefur áhrif á samsetninguna sem hreyfist;
vinnustykkið sjálft.
Algeng valvilla er að bera aðeins saman þyngd vinnustykkisins við hlutfall vélmennisins.

Meta árangurskröfur
Þegar forritið er vélrænt framkvæmanlegt er næsta spurning hvort lokaáhrifabúnaðurinn geti uppfyllt nauðsynlega framleiðslugetu.
Hraði, nákvæmni og hringrásartími tengjast, en ekki ætti að meðhöndla þau sem skiptanlegar forskriftir.
Hraði
End-verkunarhraði er meiri en opnunar- eða lokunartíminn sem sýndur er á gagnablaði með grip.
Heildarval getur falið í sér:
nálgast vinnustykkið;
opna eða staðsetja tólið;
koma á gripinu;
staðfestir að hluturinn sé öruggur;
hröðun í burtu;
flytja á áfangastað;
losa hlutann;
staðfestir útgáfu.
Mismunandi griptækni kynna mismunandi tafir. Tómarúmskerfi gæti þurft tíma til að koma á nægilegu lofttæmi. Vélrænn gripur verður að opna og loka. Skynjunarstefna gæti þurft staðfestingu áður en hreyfing getur haldið áfram.
Massi verkfæra hefur einnig óbeint áhrif á hraða. Þyngri EOAT getur takmarkað hversu hart vélmennið hraðar, þannig að uppsetning hraðari stýrisbúnaðar gerir ekki endilega alla klefann hraðari.
Nákvæmni
Nauðsynleg nákvæmni ætti að vera skilgreind í samræmi við verkefnið.
Það eru nokkur mismunandi hugtök sem oft eru flokkuð saman undir orðinu nákvæmni:
grípandi endurtekningarhæfni;
endurtekningarhæfni hlutastöðu inni í gripnum;
staðsetning vélmenna;
lokaferlis nákvæmni.
Forrit til að tína tunnur- gæti þolað einhverja breytingu á því hvernig hluti situr í gripnum ef næsta aðgerð getur bætt upp fyrir það. Nákvæm samsetning gæti krafist þess að vinnustykkið sé vélrænt staðsett innan EOAT með mun þéttari endurtekningarhæfni.
Að sama skapi getur sveigjanlegur gripur lagað sig vel að breytileika í lögun vöru en veitt minna stífri staðsetningu hluta en sérsniðin vélræn innrétting.
Rétt gripaðferð fer því eftir því hvað verður að vera endurtekið: einfaldlega halda vörunni, kynna hana fyrir næstu stöð eða framkvæma-mikil nákvæmni.
Cycle Time
Hringrásartími ætti að meta á kerfisstigi.
Dæmigerð meðferðarlota getur falið í sér:
nálgun → grip → grip staðfesting → vélmenni hreyfing → losun → losun staðfesting → aftur
Með því að fínstilla aðeins einn hluta þessarar röðar getur heildarafköst skilað litlum framförum.
Gripari með hraðari lokunartíma getur ekki boðið upp á neinn þýðingarmikinn hringrás-tímaávinning ef vélmennið verður enn að bíða eftir lofttæmisstaðfestingarmerki annars staðar í ferlinu. Aftur á móti getur sveigjanlegri gripur haft aðeins hægari einstaka virkjunartíma en dregið úr verkfærum á milli vöruafbrigða, sem bætir heildarframleiðslu skilvirkni.
Þetta leiðir til mikilvægrar valreglu:
Hraðari gripur skapar ekki sjálfkrafa hraðari vélfærakerfi.
Viðkomandi mælikvarði er heildar framleiðsluferlið.
Í stórum-umbúðum, til dæmis, getur það haft verulegt gildi að draga úr töfum á vali og losun um brot af hverri lotu vegna þess að verkefnið endurtekur sig þúsundir sinnum. Mikil staðsetningarnákvæmni gæti skipt minna máli.
Við nákvæma samsetningu getur forgangsröðunin snúist við. Örlítið lengri griplotu getur verið ásættanleg ef verkfærið setur alla íhluti í endurtekna stefnu og kemur í veg fyrir bilanir í röðun niðurstreymis.
Jafnvel þótt árangursmarkmiðum sé náð verður tólið samt að lifa af og vera í samræmi við raunverulegt rekstrarumhverfi.
Athugaðu rekstrarumhverfið
Lokaáhrifatæki sem skilar sér vel meðan á prófun á bekknum stendur getur samt orðið óáreiðanlegur þegar hann verður fyrir raunverulegum framleiðsluaðstæðum. Hitastig, ryk, skolun, mengunarstýringar og kröfur um hreinherbergi geta breytt bæði griptækninni og efnum sem notuð eru í EOAT.
Hitastig
Hátt og lágt hitastig getur breytt hegðun margra EOAT íhluta.
Hitastig getur haft áhrif á:
elastómer innsigli;
sogskálar;
plastefni;
smurefni;
lím;
skynjarar;
rafrænir íhlutir.
Sogskálaefni sem gengur vel við stofuhita getur harðnað, mýkst eða tapað þéttingargetu utan fyrirhugaðs hitasviðs. Á sama hátt geta smurefni og þéttingar í vélrænum tækjum krafist mismunandi forskrifta fyrir heitt eða kalt umhverfi.
Því ætti að athuga hitastigsmörk fyrir heildarverkfærasamstæðuna, ekki aðeins fyrir vélmennið.
Ryk og mengun
Ryk, flís, duft og önnur aðskotaefni geta skapað nokkrar mismunandi bilunarhamir.
Þeir geta truflað:
sjón- eða nálægðarskynjarar;
vélrænir rennifletir;
tómarúmsíur;
sogþéttingar;
lokar og pneumatic íhlutir.
Í vinnsluumhverfi geta málmflísar komið í veg fyrir rétta snertingu við gripinn eða farið inn í hreyfanleika. Í rykugum umbúðum eða meðhöndlun með dufti- gætu tómarúmsíur þurft tíðari skoðun og viðhald.
EOAT hönnunin ætti því ekki aðeins að huga að því hvort hún geti starfað í umhverfinu, heldur einnig hvernig mengun breytir viðhaldsbili og -áreiðanleika til lengri tíma.
Vélmenni End Effector samanburðartafla
Taflan hér að neðan tekur saman helstu -endingarflokka vélmenna og þau skipti-sem skipta mestu við snemma val. Það er hugsað sem fljótlegt skimunarverkfæri frekar en í staðinn fyrir umsóknar-sértæka verkfræðiskoðun.
| Tegund | Best fyrir | Kostir | Takmarkanir | Dæmigert forrit |
| Vélrænir gripar | Stífir hlutar með skilgreindum gripflötum | Jákvætt vélrænt grip; stjórnanlegur gripkraftur; góð staðsetning hluta | Gæti þurft sérsniðna fingur; breytingar á rúmfræði geta krafist endurbóta; of mikill kraftur getur skemmt hluta | Vélumhirða, samsetning, bílahlutir, flutningur íhluta |
| Vacuum grippers Flatt eða tiltölulega slétt yfirborð | Flatt eða tiltölulega slétt yfirborð | Fljótt að velja og sleppa; einföld yfirborðssnerting; multi-bollaskipulag getur séð um stóra hluta | Afköst lækka á gljúpu, grófu eða lekandi yfirborði; krefst lofttæmismyndunar og viðhalds innsigli | Öskjur, blöð, gler, spjöld, bretti |
| Segulgriparar | Ferromagnetic workpieces með aðgengilegum snertiflötum | Sterkur styrkur; engin tómarúmþétting krafist; lágmarks þörf á að umlykja hlutann | Takmarkað við samhæf járnsegulefni; flögur eða rusl geta haft áhrif á snertingu; leifar segulmagns gæti þurft að huga að | Stálplötur, stimplaðir hlutar, málmblöð, vélhleðsla |
| Mjúkir gripar | Viðkvæmar, afmyndanlegar eða óreglulegar vörur | Samhæft samband; lægri staðbundinn þrýstingur; aðlagast mótunarbreytileika | Lægra farmálag í mörgum útfærslum; klæðnaður og hreinlæti gæti þurft athygli; staðsetning getur verið minna stíf | Matur, framleiðsla, bakarívörur, brothættir eða óreglulegir hlutir |
| Vinnslutæki | Forrit þar sem vélmenni framkvæmir framleiðslu í stað þess að meðhöndla hluta | Gerir stýrða suðu, festingu, skömmtun eða álíka ferli beint við vélmenni úlnliðsins | Valið fer eftir nákvæmni vinnslu, þyngd verkfæra, tólum, leiðslum snúru eða slöngu og ferlistýringu | Suðu, skrúfun, skammtanir, þéttingar, sjálfvirkni vinnslu |
Algeng mistök þegar EOAT er valið
MargirEOAT val mistökkoma ekki frá því að velja rangan tækniflokk. Þeir koma frá því að meta tólið of þröngt-og skoða kaupverð, nafnhleðslu eða núverandi rúmfræði hluta án þess að huga að því hvernig lokaáhrifavaldurinn mun hafa áhrif á allt vélfærakerfi með tímanum.
Gagnlegasta leiðin til að meta þessi mistök er að spyrja þriggja spurninga: Hvað er litið framhjá? Hvaða afleiðingar skapar það? Hvað ætti að athuga í staðinn?
Hunsa fullkomið farmálag
Algeng mistök eru að bera saman hlutfall vélmennisins eingöngu við þyngd vinnustykkisins.
Vélmennið verður að bera alla hreyfihleðsluna, þar með talið endaáhrifabúnaðinn, millistykki, skynjara, verkfæraskiptara, aukabúnað og hlutann sjálfan. Verkfæri getur því virst ásættanlegt miðað við þyngd hluta á meðan það er enn of mikið álag á úlnliðinn.
Afleiðingarnar geta verið:
minnkuð leyfileg hröðun;
hægari hreyfing vélmenna;
ofhleðsla eða hlaða-vöktunarviðvörun;
óhóflegt augnablik í úlnliðnum eða tregðu;
minni rekstrarframlegð;
aukinni vélrænni streitu og áreiðanleikaáhættu.
Vandamálið er sérstaklega auðvelt að missa af með löngum eða breiðum EOAT samsetningum. Stór tómarúmsgrind, til dæmis, er kannski ekki sérstaklega þung, en útbreiddur þyngdarpunktur hans getur skapað umtalsverða úlnliðsstund.
Val byggt á kaupverði einu saman
Lægri-kostnaðaráhrif skapar ekki endilega lægri-sjálfvirknikerfi.
Kaupverðið er aðeins einn liður í efnahagsákvörðuninni. Ódýrari gripur getur kostað meira með tímanum ef hann krefst lengri griplotu, missir hluti oftar, slitnar fljótt eða verður að breyta handvirkt þegar vörusniðið breytist.
Hugsanlegar afleiðingar eru:
hægari framleiðslulotur;
fleiri hafnaðir eða fallnir hlutar;
tíð viðhaldsinngrip;
meiri neyslunotkun;
lengri skipti;
viðbótarþátttaka rekstraraðila;
ófyrirséð framleiðslustöðvun.
Til dæmis getur sparnaður á minna aðlögunarhæfum gripar verið aðlaðandi við fyrstu kaup. Ef línan breytist á milli nokkurra vörustærða á hverjum degi getur endurtekin handvirk endurgerð hins vegar fljótt orðið dýrari en upphaflegi munurinn á verkfærum.
Að gleyma viðhaldskröfum
Endeffektorar eru vinnutæki, ekki kyrrstæð viðhengi. Íhlutir sem hafa samband við vöruna eða hreyfa við hverri lotu munu að lokum slitna, mengast eða þurfa aðlögun.
Viðhaldskröfur eru mismunandi eftir tækni. Dæmigert þjónustuatriði geta verið:
skipti um sogskála;
tómarúmsíur;
innsigli og O-hringir;
vélrænir fingur og snertiflötur;
legur eða rennihlutar;
skynjarar;
pneumatic slöngur;
snúrur og tengi.
Mistökin eru ekki einfaldlega að gleyma því að þessir íhlutir slitna. Það er að hanna klefann þannig að erfitt sé að skoða eða skipta um þá.
Sogskál getur til dæmis verið ódýrt, en skipti verður truflandi ef viðhaldsstarfsmenn verða að fjarlægja hlífarnar, aftengja nokkrar veitur eða taka í sundur allan verkfæragrindina til að ná henni.
Dæmi um notkun
Gagnlegasta leiðin til að skilja vélmenni enda-verkunarval er að skoða hvernig raunverulegar framleiðsluaðstæður breyta ákvörðuninni. Sama iðnaður getur notað nokkrar mismunandi EOAT gerðir vegna þess að rétt val fer eftir tilteknu verkefni, vinnustykki, vélmenni og framleiðslumarkmiði.
Bifreiðar: Sheet Metal Transfer
Íhugaðu stimplunarlínu þar sem vélmenni flytur mynduð stálplötur á milli aðgerða.
Vinnustykkið er venjulega tiltölulega stór plötu-íhlutur með takmarkaðan stífleika, breitt yfirborð og rúmfræði sem getur breyst á milli bifreiðagerða. Forritið krefst einnig hraðvirkra lota vegna þess að flutningshraði hefur bein áhrif á þrýstihraða-línu.
Tveir algengir valkostir eru lofttæmi og segulgrip.
Tómarúmskerfi gæti hentað þegar spjaldið hefur aðgengilegt yfirborð sem gerir sogskálum kleift að þétta áreiðanlega. Margir bollar geta dreift haldkrafti yfir hlutann og dregið úr staðbundinni aflögun.
Segulmagnaðir endaáhrifabúnaður getur verið ákjósanlegur þegar spjaldið er gert úr samhæfu járnsegulefni og yfirborðsrúmfræði gerir lofttæmisþéttingu erfitt. Segulgrip getur einnig dregið úr háð sog-gæði innsigli.
Valið fer því eftir fleiru en því að hluturinn sé úr málmi. Verkfræðingar þurfa að huga að:
hvort efnið sé ferromagnetic;
tiltækt tómarúm eða segulmagnaðir snertiflötur;
holur, línur, húðun eða yfirborðsmengun;
stífleiki spjaldsins;
sameinuð verkfæri og hlutahleðsla;
hröðun við flutning.
Helstu varúðarreglur eru að gera ráð fyrir því að stórt og létt spjaldið búi til forrit með litlu-álagi. Breiðir verkfærarammar og-hraði vélmennahreyfingar geta framkallað umtalsverða úlnliðshreyfingu og tregðu jafnvel þegar spjaldið sjálft er tiltölulega létt.
Raftæki: Nákvæm skrúfjárn
Í rafeindasamsetningu skaltu íhuga að vélmenni setur skrúfur í húsnæði eða búnaðarsamsetningu.
Hér er endaáhrifið ekki fyrst og fremst að meðhöndla vöruna. Það er að framkvæma festingarferli. Hentugur EOAT er því sjálfvirkt skrúfaverkfæri frekar en hefðbundinn gripari.
Helstu kröfurnar eru venjulega nákvæm staðsetning verkfæra, endurtekin skrúfatenging, stýrt festingartog og áreiðanleg skrúfufóðrun. Vélmennið verður að nálgast hvern festingarpunkt í réttri stefnu á meðan skrúfaendavirki stýrir raunverulegri festingaraðgerð.
Þetta forrit gæti einnig þurft athygli á:
litlar eiginleikastærðir;
takmörkuð úthreinsun í kringum skrúfur;
tog og dýptarstýring;
skrúfa-til staðar uppgötvun;
viðbragðskraftar;
leiðing snúru og fóðrunar.
Það fer eftir vörunni og framleiðsluumhverfinu, rafstöðueiginleikar-hleðslustýringar, samhæfni hreinherbergja eða mengunarkröfur geta einnig haft áhrif á hönnun verkfæra.
Lykilvarúðin er að meðhöndla staðsetningarnákvæmni sem vélmenni-eingöngu forskrift. Jafnvel þó að vélmennið nái endurteknum tíma á forritaða punktinn, getur leikur í verkfærinu, léleg skrúfuleiðrétting eða ósamræmi staðsetning hluta samt valdið kross-þræði eða misheppnuðum festingum.
Matur: Meðhöndla viðkvæmar bakarívörur
Íhugaðu að vélmenni flytji mjúkar bakarívörur úr færibandi yfir í bakka eða umbúðir.
Vinnustykkið getur verið örlítið breytilegt að stærð og lögun frá einu stykki til annars og óhóflegur staðbundinn gripkraftur getur afmyndað vöruna eða skilið eftir sig sýnileg ummerki. Á sama tíma gætu öll verkfæri sem snerta matinn þurft að styðja við tíða þrif og hreinlætisaðgerðir.
Mjúkur eða samhæfður gripur getur verið hentugur vegna þess að hann er í samræmi við vörubreytingar og dreifir snertiþrýstingi yfir stærra svæði. Þetta getur dregið úr hættu á að mylja eða merkja samanborið við stífa fingur.
Í sumum innpakkuðum-matvælum gæti tómarúmsgrip verið betri kosturinn í staðinn. Lokuð pakkning með breiðu, sléttu yfirborði hegðar sér mjög öðruvísi en óumbúðuð mjúk vara.
Valið fer því eftir þáttum eins og:
aflögunarhæfni vöru;
viðunandi snertiþrýstingur;
breytileiki í lögun;
óvarinn á móti pakkaðri vöru;
kröfur um snertingu við matvæli-;
þvotta- og hreinsunaraðferðir.
Lykilvarúðin er að fínstilla aðeins fyrir létt grip. Gripari til meðhöndlunar matvæla verður einnig að vera hagnýt til að þrífa, skoða og viðhalda. Mjög samhæf hönnun sem fangar vöruleifar eða er erfitt að þvo getur skapað stærra framleiðsluvandamál en það sem hún leysir.
Flutningur: Blandað öskju- og pakkaafgreiðsla
Skipulagsreitur býður upp á aðra áskorun: vöruafbrigði.
Íhugaðu að vélmenni affermi, flokkar eða bretti öskjur og pakka af mismunandi stærðum. Kerfið getur séð mikið úrval af vörunúmerum, umbúðaefnum, yfirborðsaðstæðum og þyngd á einni vakt.
Fyrir venjulegar öskjur með nægilega sléttu yfirborði getur lofttæmandi gripur veitt fljótt val og losun með tiltölulega einfaldri snertingu. Tómarúmhönnun með mörgum -svæða getur stundum tekið við mismunandi stærðum öskju án þess að þurfa sérstakt verkfæri fyrir hvert vörunúmer.
Fyrir breiðari blöndu af stífum og óreglulegum böggum gæti aðlögunarhæfni eða sveigjanlegri griphugmynd verið ákjósanleg.
Mikilvægar kröfur eru ekki aðeins gripkraftur heldur einnig:
breytileiki í pakkningastærðum;
porosity;
skemmd eða ójöfn yfirborð;
afköst;
uppgötvun árangursríkra vala;
hæfileikinn til að jafna sig eftir misheppnaða val;
framtíðarbreytingar á SKU-blöndunni.
Algeng mistök eru að hanna tólið í kringum stærstu eða algengustu öskjuna eingöngu. Það getur skapað lélegan meðhöndlunarárangur þegar smærri, gljúpar, skemmdar eða óreglulegar pakkar koma inn í kerfið.
Fyrir blandaða-SKU flutningssjálfvirkni er besti vélfæragripurinn oft sá sem jafnvægir áreiðanlega meðhöndlun og nægum sveigjanleika til að draga úr handvirkum breytingum og endurnýjun.
Lykilvarúðin er að hafa misheppnaða-valsmeðferð með í kerfishönnuninni. Gripari sem nær árangri á 98% af hugsjónum öskjum getur samt skapað óviðunandi truflun ef stjórnkerfið getur ekki greint og endurheimt bilanir sem eftir eru á skilvirkan hátt.
Í þessum forritum ræðst rétta tólið minna af iðnaðarmerkinu en af tilteknum hluta, ferli, vélmenni og framleiðslumarkmiði.
Niðurstaða
Hægri endaáhrifabúnaðurinn er ekki einfaldlega sterkasti, fljótasti eða háþróaðasti kosturinn. Það er sá sem passar viðvinnustykki, takmarkanir vélmenna, framleiðslumarkmið, rekstrarumhverfi og líftímahagfræðiumsóknarinnar.
Áður en birgir er valinn eða gengið frá verkfærahönnun skal skjalfesta helstu umsóknarkröfur:
þyngd hluta, mál, rúmfræði og efni
hleðsluhleðslu vélmenna,-þyngdarmiðju-þungamiðju, augnabliks- og tregðumörkum
nauðsynlegur hringrásartími og staðsetningarárangur
umhverfis- eða hreinlætiskröfur
væntanleg vöru- og vöruafbrigði
væntingar um viðhald og skipti.
Með þessum aðföngum skilgreindum er hægt að bera EOAT valkosti saman við verkfræðilega passa frekar en vörulistaforskriftir eða kaupverð eingöngu.
Ertu að leita að einhverju öðru?
Finnurðu ekki það sem þú þarft?
Vinsamlegast deildu vöruupplýsingum þínum, framleiðsluferlistíma, verksmiðjuútliti og kröfum um ferli. Við munum svara með heildarlausn innan 24 klukkustunda.


